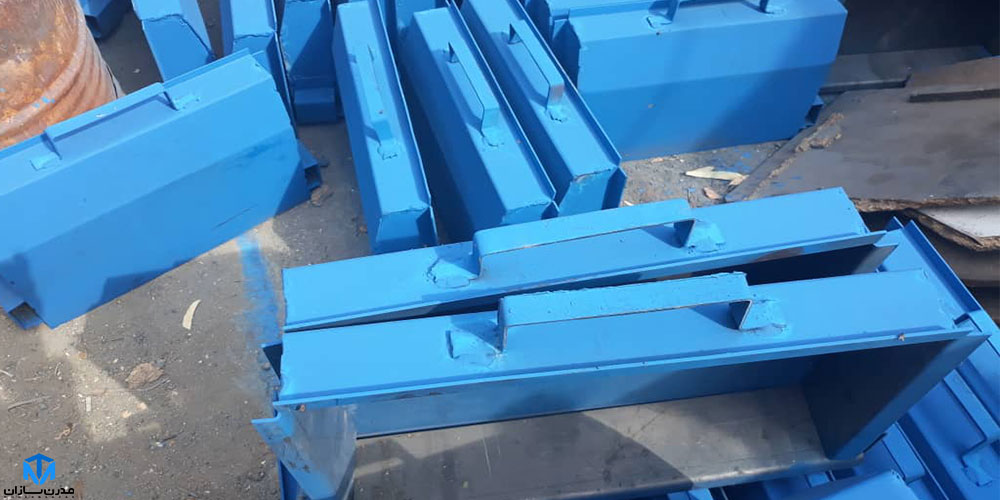
ساخت جدول بتنی به روش دستی زمانی انجام میشود که تولید قطعات در محل پروژه یا در یک کارگاه محدود، بدون استفاده از دستگاههای اتوماتیک و خطوط تولید صنعتی مدنظر باشد. در این روش، کیفیت قطعه نهایی به آمادهسازی صحیح قالب، مشخصات بتن، نحوه پرکردن و تراکم، زمان مناسب بازکردن قالب و شرایط عملآوری بستگی دارد.
منظور از تولید دستی این نیست که مراحل کار بدون ابزار انجام میشود. برای رسیدن به قطعهای سالم، یکنواخت و قابل استفاده باید تجهیزات مناسب فراهم و مراحل اجرا بهترتیب انجام شوند. بیتوجهی به هر مرحله میتواند باعث ایجاد حفره، لبپریدگی، ترک، تغییر شکل یا اختلاف ابعاد میان قطعات شود.
قبل از شروع کار باید محل تولید و تجهیزات موردنیاز آماده شوند. تعداد تجهیزات به حجم تولید، ابعاد جدول و شرایط کارگاه بستگی دارد؛ اما معمولاً موارد زیر موردنیاز هستند:
قالبها باید روی سطحی صاف قرار بگیرند. قرارگیری قالب روی زمین ناهموار میتواند باعث کجشدن بدنه، خروج دوغاب و ایجاد اختلاف در ابعاد قطعات شود. فضای کار نیز باید برای بتنریزی، بازکردن قالب و انتقال جدولها به محل عملآوری کافی باشد.
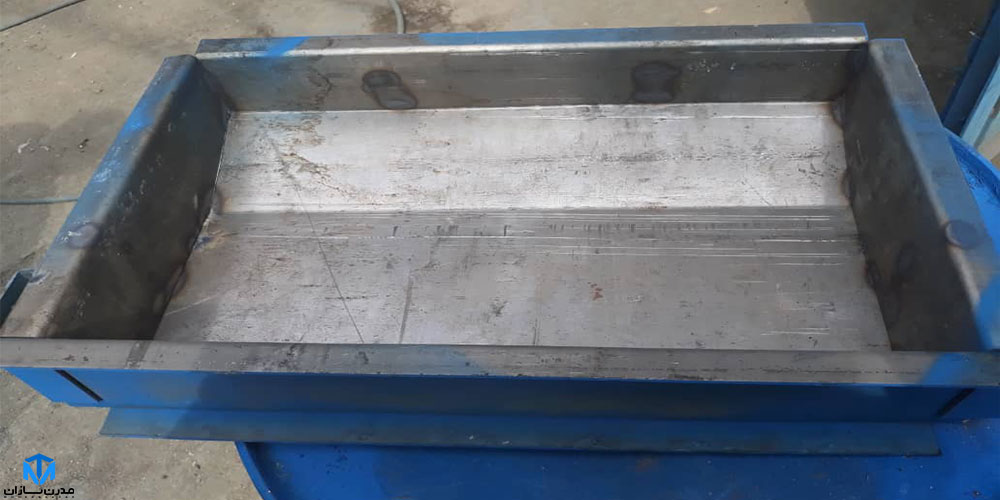
اولین مرحله، بررسی وضعیت قالب است. سطح داخلی آن باید از بتن باقیمانده، زنگزدگی پوستهای، خاک و آلودگی پاک شود. وجود ذرات سخت روی سطح قالب ممکن است روی نمای جدول اثر بگذارد یا هنگام خارجکردن قطعه باعث لبپریدگی شود.
اتصالات، پیچها، قسمتهای کشویی و محل بستهشدن قالب نیز باید کنترل شوند. قالب نباید هنگام بتنریزی باز شود یا تغییر شکل دهد. اگر اجزای قالب بهدرستی در جای خود قرار نگیرند، احتمال خروج شیره بتن و ایجاد لبههای ناقص افزایش پیدا میکند.
پس از تمیزکاری، مقدار مناسبی روغن قالب روی سطح داخلی پخش میشود. پوشش باید نازک و یکنواخت باشد. استفاده بیش از اندازه از روغن میتواند روی ظاهر سطح بتن اثر نامطلوب بگذارد و استفاده کم نیز جداکردن قطعه از قالب را دشوار کند.
قبل از پرکردن، تراز و استقرار قالبها بررسی شود. تمام قالبهای یک مرحله تولید بهتر است در شرایط مشابه قرار بگیرند تا قطعات خروجی از نظر شکل و ابعاد یکنواختتر باشند.
طرح اختلاط بتن باید متناسب با مشخصات موردنیاز پروژه، شرایط محیطی و محل استفاده جدول تعیین شود. استفاده از نسبتهای ثابت و تجربی برای تمام پروژهها مناسب نیست؛ زیرا مقاومت، جذب آب، دوام و ظاهر مورد انتظار میتواند متفاوت باشد.
مصالح باید بهصورت یکنواخت مخلوط شوند. بتن خیلی روان ممکن است باعث جداشدگی اجزا و خروج دوغاب از درزهای قالب شود. بتن بیش از اندازه خشک نیز بهخوبی در گوشهها و جزئیات قالب قرار نمیگیرد و احتمال ایجاد حفره را افزایش میدهد.
بتن آمادهشده باید پیش از شروع گیرش در قالب ریخته شود. افزودن آب به بتن برای افزایش روانی، بدون کنترل طرح اختلاط، میتواند کیفیت قطعه نهایی را کاهش دهد.
بتن بهتر است بهصورت کنترلشده داخل قالب ریخته شود تا تمام گوشهها و قسمتهای باریک پر شوند. ریختن حجم زیاد بتن از ارتفاع نامناسب میتواند باعث جداشدگی مصالح یا جابهجایی قالب شود.
در قالبهایی که دارای جزئیات، شکست یا مقطع خاص هستند، باید اطمینان حاصل شود که بتن به همه بخشها رسیده است. گوشههای قالب و نواحی نزدیک درزها معمولاً بیشتر در معرض ایجاد فضای خالی قرار دارند.
پرکردن قالب باید تا تراز مشخصشده ادامه پیدا کند. کمبود بتن باعث ناقصشدن ابعاد جدول میشود و بتن اضافی نیز عملیات تسطیح و قالببرداری را دشوار میکند.
پس از ریختن بتن، هوای محبوس باید خارج شود. تراکم نامناسب یکی از دلایل اصلی ایجاد حفره، سطح متخلخل و کاهش یکنواختی قطعه است. روش تراکم باید با اندازه قالب، نوع بتن و حجم تولید هماهنگ باشد.
هنگام استفاده از ویبراتور باید از تراکم بیش از اندازه نیز جلوگیری شود. ویبره طولانی یا نامناسب میتواند باعث جداشدگی اجزای بتن شود. هدف، پخش یکنواخت بتن و خارجکردن هوای محبوس است، نه روانکردن بیش از حد مخلوط.
در پایان این مرحله، گوشهها، لبهها و سطح قالب بررسی شوند تا فضای خالی یا افت بتن باقی نمانده باشد.
بعد از تراکم، سطح بتن تا تراز موردنظر صاف میشود. بتن اضافی برداشته و بخشهای کمحجم تکمیل میشوند. کیفیت این مرحله روی شکل نهایی قطعه و نحوه قرارگیری آن در زمان اجرا اثر میگذارد.
اگر سطح پشتی جدول قرار است روی بستر یا در کنار قطعات دیگر قرار گیرد، اختلاف زیاد در ضخامت یا ناهمواری میتواند اجرای ردیفهای جدول را دشوار کند. به همین دلیل، تراز قطعات باید تا حد امکان یکسان باشد.
قالبهای پرشده باید در محلی قرار بگیرند که از جابهجایی، ضربه، تابش شدید آفتاب، باد و کاهش سریع رطوبت محافظت شوند. جابهجایی قالب پیش از رسیدن بتن به وضعیت مناسب ممکن است باعث ایجاد ترک یا تغییر شکل قطعه شود.
شرایط نگهداری اولیه باید با نوع بتن و وضعیت محیط هماهنگ باشد. در هوای گرم، سرد یا خشک لازم است تمهیدات متناسب با شرایط پروژه در نظر گرفته شود.
زمان قالببرداری را نمیتوان برای تمام پروژهها با یک عدد ثابت مشخص کرد. این زمان به طرح اختلاط، دمای محیط، نوع سیمان، ابعاد قطعه و شرایط نگهداری بستگی دارد. قالب زمانی باز شود که بتن مقاومت کافی برای حفظ شکل و تحمل جابهجایی اولیه را به دست آورده باشد.
هنگام بازکردن، ابتدا اتصالات قالب آزاد میشوند و قطعه بدون ضربه شدید خارج میشود. واردکردن فشار به گوشهها یا استفاده از ابزار نامناسب میتواند باعث لبپریدگی شود.
اگر قطعه هنگام بازکردن قالب تغییر شکل میدهد، سطح آن آسیب میبیند یا لبهها جدا میشوند، باید زمان قالببرداری، مقدار روغن، کیفیت تراکم و وضعیت قالب بررسی شود. ادامه تولید بدون یافتن علت، باعث تکرار عیب در قطعات بعدی خواهد شد.
خارجکردن جدول از قالب پایان فرآیند تولید نیست. بتن پس از قالببرداری نیز برای ادامه کسب مقاومت به عملآوری مناسب نیاز دارد. جلوگیری از خشکشدن سریع سطح و حفظ شرایط مناسب رطوبتی و دمایی در این مرحله اهمیت دارد.
قطعات تازه نباید بلافاصله زیر بار قرار بگیرند یا با روش نامناسب جابهجا شوند. محل چیدمان باید صاف باشد تا جدولها دچار تابیدگی، شکستگی یا فشار موضعی نشوند. قطعات نیز باید به شکلی چیده شوند که وزن ردیفهای بالاتر به لبههای آسیبپذیر وارد نشود.
مدت و روش عملآوری براساس مشخصات بتن و شرایط محیطی تعیین میشود. مسئول فنی پروژه باید پیش از انتقال یا مصرف قطعات، از رسیدن بتن به وضعیت مناسب اطمینان حاصل کند.
پس از قالببرداری و پیش از انتقال جدولها، نمونههای تولیدشده از نظر ظاهری و ابعادی بررسی شوند. کنترل منظم قطعات کمک میکند ایرادهای تولید قبل از ادامه کار شناسایی شوند.
موارد زیر باید بررسی شوند:
مشاهده یک عیب تکراری معمولاً نشانه وجود مشکل در یکی از مراحل تولید است. برای مثال، حفرههای زیاد میتواند به تراکم ناکافی مربوط باشد؛ لبپریدگی ممکن است از قالببرداری زودهنگام یا شیوه نامناسب بازکردن قالب ایجاد شود و اختلاف ابعاد نیز میتواند ناشی از بستهنشدن صحیح یا تغییر شکل قالب باشد.
یکی از خطاهای متداول، استفاده از قالب کثیف یا آسیبدیده است. بتن باقیمانده روی بدنه، اتصالات معیوب و تغییر شکل قالب مستقیماً بر کیفیت قطعه بعدی اثر میگذارند.
روغنکاری نامناسب نیز مشکلساز است. تجمع روغن در گوشهها میتواند ظاهر سطح را خراب کند و روغنکاری ناکافی باعث چسبیدن بتن به بدنه شود.
از دیگر خطاهای رایج میتوان به اختلاط غیریکنواخت بتن، افزودن آب بدون کنترل، پرنشدن گوشهها، تراکم ناکافی، ویبره بیش از اندازه، قالببرداری زودهنگام و جابهجایی نادرست قطعات اشاره کرد.
نباید قطعات معیوب بدون بررسی علت کنار گذاشته شوند و تولید ادامه پیدا کند. ثبت نوع عیب و مرحلهای که احتمالاً باعث ایجاد آن شده است، به اصلاح فرآیند و کاهش ضایعات کمک میکند.
روش دستی بیشتر برای پروژههایی مناسب است که تیراژ تولید محدود یا متوسط است، تنوع ابعاد وجود دارد یا تولید قطعات باید در نزدیکی محل اجرا انجام شود. این روش انعطاف بیشتری برای برنامهریزی تولید دارد؛ اما کیفیت محصول به دقت نیروی اجرایی و کنترل مستمر مراحل وابسته است.
در تولید انبوه، سرعت و یکنواختی اهمیت بیشتری پیدا میکند و ممکن است استفاده از تجهیزات مکانیزه یا خط تولید انتخاب مناسبتری باشد. تصمیم میان تولید دستی و مکانیزه باید براساس تعداد قطعات، زمان پروژه، فضای کارگاه، نیروی انسانی و کیفیت مورد انتظار گرفته شود.
قالب مورد استفاده باید با شکل و ابعاد قطعه موردنظر هماهنگ باشد و هنگام بتنریزی تغییر شکل ندهد. باز و بستهشدن صحیح، دقت ابعادی، سالمبودن اتصالات و امکان تمیزکاری آسان از موارد مهم در انتخاب قالب هستند.
اگر قصد بررسی مدلها، مشخصات فنی و دریافت پیشفاکتور را دارید، صفحه قیمت و خرید قالب جدول فلزی را مشاهده کنید.
ساخت جدول بتنی دستی مجموعهای از مراحل مرتبط است و کیفیت قطعه فقط به ریختن بتن داخل قالب بستگی ندارد. آمادهسازی و ترازکردن قالب، انتخاب بتن متناسب با پروژه، پرکردن صحیح، تراکم کنترلشده، قالببرداری در زمان مناسب و عملآوری اصولی همگی بر نتیجه نهایی اثر میگذارند.
با کنترل هر مرحله و بررسی منظم قطعات تولیدشده میتوان از تکرار عیب، افزایش ضایعات و اتلاف زمان جلوگیری کرد. مشخصات بتن، زمان قالببرداری و شرایط عملآوری نیز باید متناسب با الزامات فنی هر پروژه تعیین شوند.


سلام
من تصمیم به تهیه تعدادی قالب کشویی دارم قیمت ان را اگر ممکن است اعلام بفرمایید ؟
سلام
لطفا برای خرید و استعلام قیمت و مشاوره با شماره های واحد فروش تماس بگیرید.