جستجو
دسته بندی مقالات
اطلاعات تماس
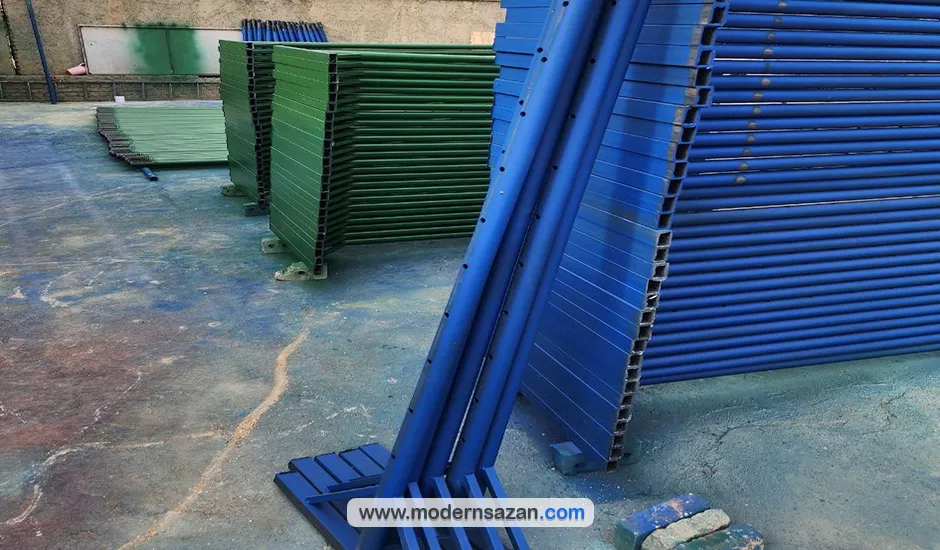
مدرنسازان تولیدکننده جک سقفی برای پروژههای ساختمانی و قالببندی بتن است. در خط تولید جک سقفی، اجزای اصلی محصول از مرحله آمادهسازی لوله تا مونتاژ، جوشکاری، کنترل نهایی و آمادهسازی برای ارسال بررسی میشوند. هدف از این فرایند، تحویل جکی است که مشخصات آن با سفارش مشتری، ارتفاع موردنیاز پروژه و نوع زیرسازی هماهنگ باشد.
جک سقفی یک تجهیز موقت برای نگهداری قالب و بارهای اجرایی تا زمان رسیدن بتن به مقاومت لازم است. به همین دلیل، کیفیت ساخت آن فقط به ظاهر محصول محدود نمیشود. ضخامت و یکنواختی لوله، عملکرد رزوه، کیفیت اتصال سرجک و کفی، دقت مونتاژ و سلامت جوشها، همگی در استفاده صحیح از جک اثر دارند.
در سفارشهای پروژهای، انتخاب مدل جک معمولاً بر اساس ارتفاع زیر سقف، نوع تیر یا پوتر، شیوه اجرای قالببندی، تعداد موردنیاز و شرایط کارگاه انجام میشود. مدرنسازان پیش از ثبت سفارش، این اطلاعات را دریافت میکند تا مدل و مشخصات جک با نیاز واقعی پروژه تطبیق داشته باشد.
در کارخانه مدرنسازان، جکهای سقفی در مدلهای صلیبی، ساده و U شکل تولید میشوند. تفاوت اصلی این مدلها در نوع سرجک و نحوه قرارگیری تیر، لوله یا چهارتراش روی قسمت بالای جک است. انتخاب مدل باید با نقشه و روش زیرسازی پروژه هماهنگ باشد؛ تغییر شکل سرجک بهتنهایی معیار تعیینکننده مقاومت یا تعداد موردنیاز جک نیست.
جکها در ارتفاعهای متداول ۳٫۵، ۴، ۴٫۵ و ۵ متری تولید میشوند. اندازه اسمی محصول با ارتفاع بازشوی قابل استفاده یکسان نیست؛ زیرا برای عملکرد ایمن، بخشی از لوله نری باید داخل لوله مادگی باقی بماند. بنابراین هنگام سفارش، صرفاً گفتن ارتفاع سقف کافی نیست و باید ارتفاع زیر قالب و میزان بازشدن موردنیاز نیز اعلام شود.
تولید جک سقفی در مدل سبک و سنگین انجام میشود. مدل سبک با لوله ۲ میلیمتر و مدل سنگین با لوله ۲٫۵ میلیمتر تولید میشود. نوع محصول، ارتفاع و وزن واقعی باید در پیشفاکتور مشخص باشد تا خریدار بتواند سفارشهای مختلف را بر مبنای مشخصات قابل مقایسه ارزیابی کند، نه فقط مبلغ نهایی.
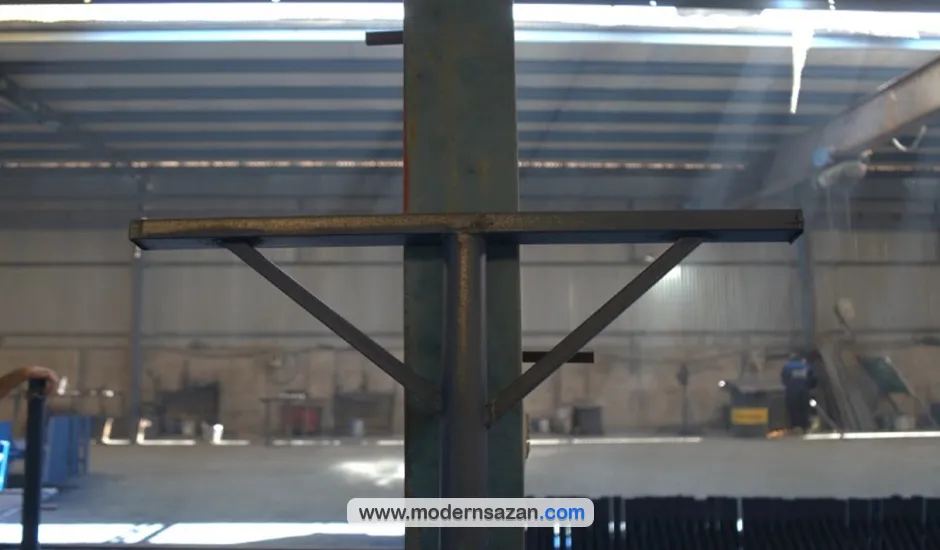
فرایند ساخت با انتخاب و آمادهسازی لولههای نری و مادگی آغاز میشود. لولهها متناسب با ارتفاع جک و مشخصات سفارش برش میخورند. دقت برش اهمیت دارد؛ زیرا ناصافی یا اختلاف طول در قطعات میتواند بر همراستایی اجزا و عملکرد مونتاژ اثر بگذارد.
پس از برش، لبههای قطعات باید برای مراحل بعدی آماده شوند. در یک جک تولیدشده با دقت، لوله نری باید بتواند بدون گیرکردن غیرعادی در لوله مادگی حرکت کند و مجموعه پس از مونتاژ از شاقولبودن خارج نشود. این موضوع در سفارشهای تعداد بالا اهمیت بیشتری پیدا میکند؛ چون اختلافهای کوچک در چند قطعه، هنگام اجرای یک سقف وسیع خود را نشان میدهد.
لوله نری در خط تولید برای تنظیم اولیه ارتفاع پانچ میشود. پین از طریق این سوراخها، موقعیت ابتدایی جک را مشخص میکند و رزوه و مهره برای تنظیم دقیقتر مورد استفاده قرار میگیرند. یکنواختی محل پانچ و تمیزبودن سوراخها در استفاده روان از پین و تنظیم ارتفاع مؤثر است.
پانچ و رزوه دو وظیفه متفاوت دارند و نباید جای یکدیگر در نظر گرفته شوند. پین، ارتفاع اولیه را سریعتر تعیین میکند؛ سپس مهره رزوه برای رساندن سرجک به تراز موردنیاز تنظیم میشود. خریدار هنگام بررسی جک باید از حرکت روان مهره، سلامت دندانههای رزوه، عملکرد پین و نبود تغییر شکل در محل سوراخها مطمئن شود.
پس از آمادهشدن لولهها، مجموعه رزوه روی لوله مادگی نصب میشود و کفی در انتهای جک قرار میگیرد. در قسمت بالایی لوله نری نیز سرجک متناسب با مدل سفارش، یعنی صلیبی، ساده یا U شکل، مونتاژ میشود. همراستایی این قطعات در زمان مونتاژ مهم است؛ زیرا جکی که کفی، لولهها و سرجک آن در یک راستا نباشند، در اجرا بهدرستی روی سطح و زیر تیر قرار نمیگیرد.
رزوه جک یکی از قطعات اصلی تنظیم ارتفاع است. در بررسی این قطعه، باید به کیفیت دندانهها، حرکت مهره، سلامت محل اتصال و نبود تابیدگی یا آسیب ظاهری توجه شود. رزوه معیوب یا مهرهای که بهسختی حرکت میکند، تنظیم تراز را دشوار میکند و در کارگاه باعث اتلاف زمان خواهد شد.
کفی نیز باید برای انتقال نیرو به سطح زیرین، بهدرستی به لوله متصل شده باشد. پیش از اجرا، مقاومت و تراز بستر کارگاه باید جداگانه کنترل شود؛ زیرا کیفیت جک بهتنهایی جایگزین بستر مقاوم و اجرای صحیح زیرسازی نیست.
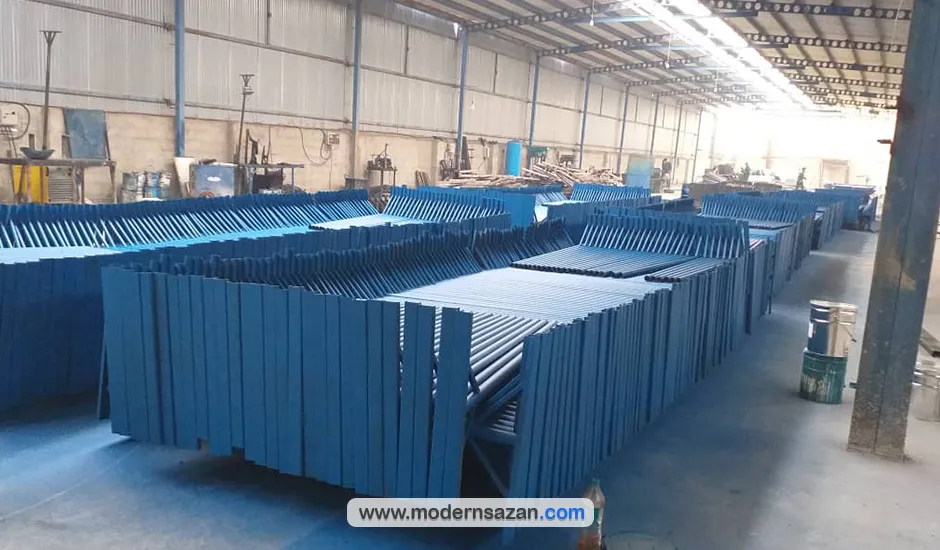
اتصال سرجک، کفی و اجزای رزوه باید با جوشهای یکنواخت و سالم انجام شود. در کنترل نهایی، ظاهر جوشها، همراستایی قطعات، عملکرد رزوه و مهره، حرکت لوله نری در لوله مادگی و وضعیت کلی محصول بررسی میشود. وجود ترک، حفره شدید، تابیدگی، کجی سرجک یا کفی، رزوه آسیبدیده و لوله خمشده از مواردی هستند که باید پیش از تحویل شناسایی شوند.
رنگکاری پس از تکمیل و کنترل محصول انجام میشود. پوشش رنگ در نگهداری و ظاهر جک مؤثر است، اما نباید تنها معیار تشخیص کیفیت باشد. جک خوشرنگی که لوله، رزوه یا جوش آن با مشخصات سفارش هماهنگ نیست، انتخاب قابل اتکایی برای پروژه نخواهد بود.
برای کنترل سفارشهای عمده، خریدار میتواند پیش از بارگیری مشخصات محصول را بررسی کند: نوع سرجک، ارتفاع، سبک یا سنگینبودن، ضخامت لوله، وزن واقعی، عملکرد رزوه، سلامت پین، کفی و جوشها. این کنترل ساده از اختلاف میان پیشفاکتور و کالای تحویلی جلوگیری میکند.
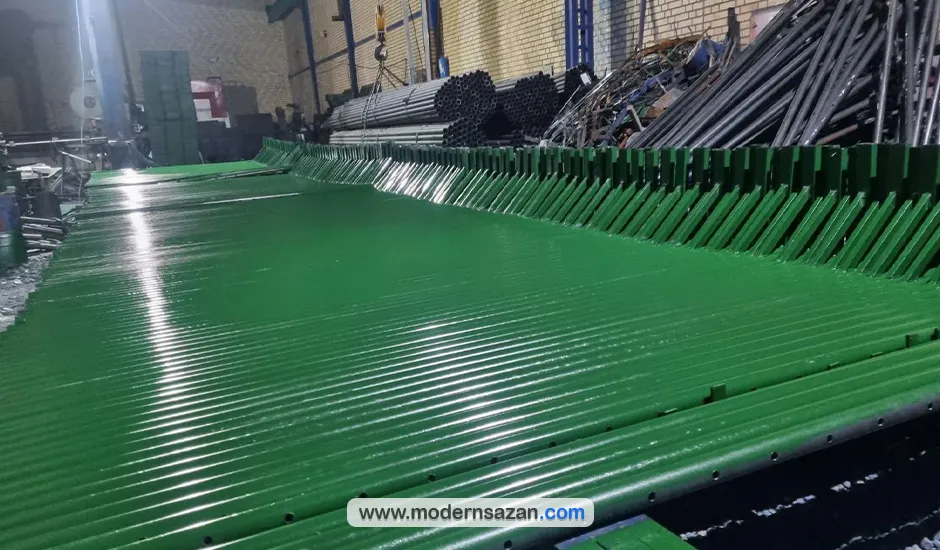
برای ثبت سفارش، اطلاعاتی مانند نوع سرجک، ارتفاع موردنیاز، مدل سبک یا سنگین، تعداد جک، محل تحویل و زمان موردنیاز پروژه بررسی میشود. در سفارشهای بزرگ، مشخصبودن این موارد به برنامهریزی تولید، آمادهسازی بار و صدور پیشفاکتور دقیق کمک میکند.
مدرنسازان بهعنوان تولیدکننده جک سقفی، سفارش را بر اساس مشخصات اعلامشده ثبت میکند و پیشفاکتور شامل نوع و تعداد تجهیزات را ارائه میدهد. برای مقایسه مدلها و مشخصات کامل، صفحه جک سقفی را مشاهده کنید.
در سفارشهای عمده، فقط تعداد جک اهمیت ندارد. ترکیب مدلها، ارتفاع هر گروه، نوع سرجک و زمان موردنیاز برای تحویل باید پیش از شروع آمادهسازی مشخص باشد. برای مثال، ممکن است یک پروژه به جکهای صلیبی در یک ارتفاع مشخص و همزمان به تعدادی جک U شکل برای بخش دیگری از زیرسازی نیاز داشته باشد. ثبت دقیق این موارد، از اشتباه در ترکیب بار و توقف کارگاه پس از تحویل جلوگیری میکند.
در فرایند آمادهسازی سفارش، مدلهای موردنیاز از نظر تعداد، ارتفاع و مشخصات سفارش تفکیک میشوند. سپس پیش از بارگیری، وضعیت ظاهری جکها، کاملبودن پین و مهره، نوع سرجک و هماهنگی اقلام با پیشفاکتور کنترل میشود. خریدار نیز بهتر است مشخص کند جکها برای چه زمان و به چه نشانی نیاز دارند؛ زیرا مقدار سفارش و شرایط حمل، بر برنامه آمادهسازی و ارسال اثر میگذارد.
برای پروژههایی که سقفهای تکرارشونده دارند، ثبت مشخصات سفارش اولیه کمک میکند در سفارشهای بعدی همان ترکیب تجهیزات با سرعت و دقت بیشتری تکرار شود.


