جستجو
دسته بندی مقالات
اطلاعات تماس
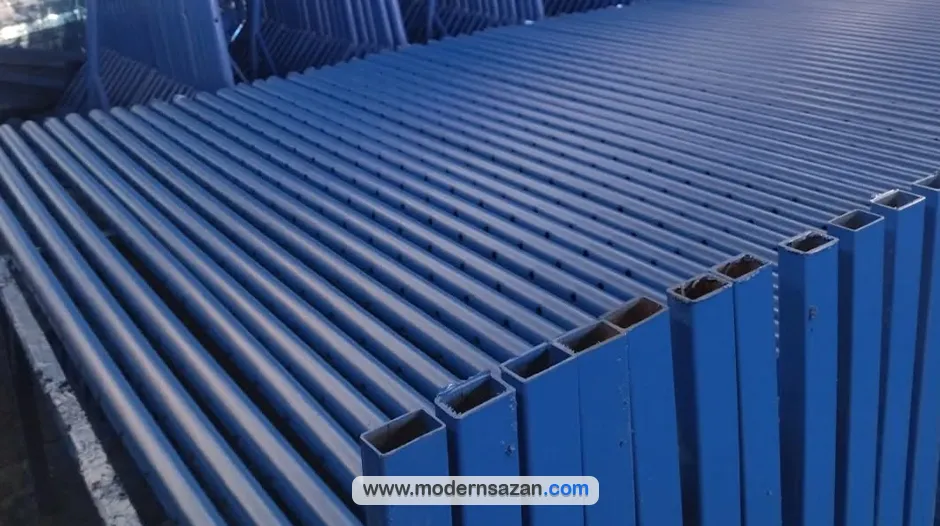
ساخت جک سقفی از کنار هم قرارگرفتن چند قطعه فلزی آغاز میشود و با کنترل عملکرد مجموعه به پایان میرسد. لوله نری و مادگی، رزوه و مهره، پین، کفی و سرجک باید بهگونهای آماده و مونتاژ شوند که جک قابلیت تنظیم ارتفاع داشته باشد و در زمان قالببندی بهدرستی زیر عضو رویی قرار بگیرد.
کیفیت ساخت جک فقط به رنگ یا ظاهر آن محدود نیست. صافبودن برش لوله، تمیزی سوراخهای پانچ، حرکت روان رزوه، همراستایی کفی و سرجک و سلامت جوشها، همگی در استفاده صحیح از محصول اثر دارند. برای آشنایی با مدلها، مشخصات و کاربرد هر مدل، صفحه جک سقفی را مشاهده کنید.
بدنه جک سقفی از دو لوله تشکیل میشود: لوله نری در بخش بالایی و لوله مادگی در بخش پایینی. لوله نری داخل لوله مادگی حرکت میکند و با تغییر موقعیت آن، ارتفاع جک تنظیم میشود. تنظیم اولیه معمولاً با پین انجام میشود و رزوه و مهره برای تنظیم دقیقتر و رساندن سرجک به تراز موردنیاز کاربرد دارند.
کفی در انتهای لوله مادگی قرار میگیرد و سطح تماس جک با بستر را ایجاد میکند. در بالای لوله نری نیز سرجک نصب میشود. سرجک ممکن است صلیبی، ساده یا U شکل باشد و شکل آن با توجه به نحوه قرارگیری تیر، لوله یا چهارتراش در زیرسازی انتخاب میشود.
این قطعات باید هم بهصورت جداگانه و هم بعد از مونتاژ بررسی شوند. برای مثال، سالمبودن رزوه بهتنهایی کافی نیست؛ مهره باید روی رزوه روان حرکت کند و مجموعه پس از نصب نباید باعث کجشدن لوله یا سرجک شود.
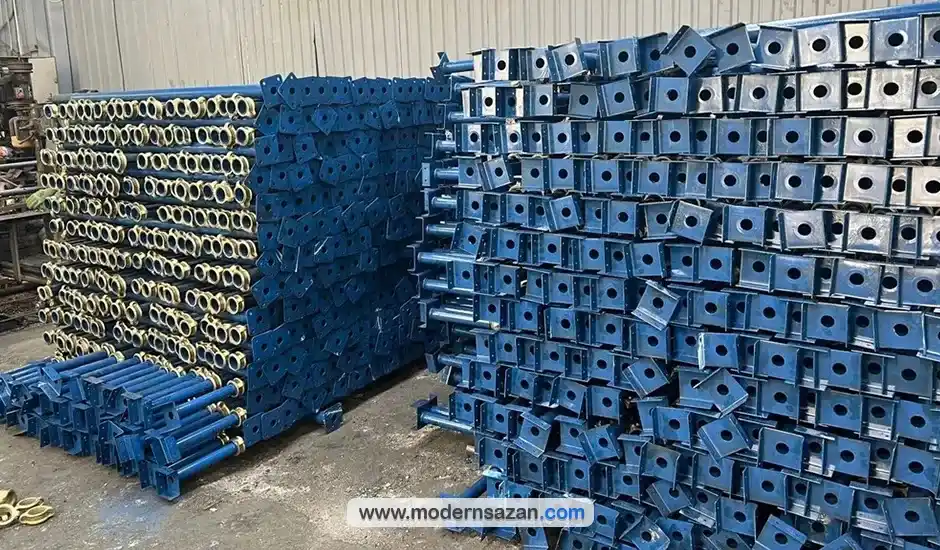
در شروع ساخت، لولههای نری و مادگی متناسب با ارتفاع اسمی جک آماده و برش داده میشوند. طول دو لوله باید با یکدیگر هماهنگ باشد تا لوله نری مقدار مناسبی داخل لوله مادگی قرار بگیرد. اندازه اسمی جک با حداکثر ارتفاع بازشوی قابل استفاده آن یکسان نیست؛ زیرا برای عملکرد مناسب، بخشی از لوله نری باید داخل لوله مادگی باقی بماند.
برش لوله باید تا حد ممکن صاف و بدون تغییر شکل شدید باشد. اگر سطح برش نامنظم باشد یا لوله در اثر برش آسیب ببیند، حرکت لوله نری داخل لوله مادگی دشوار میشود. این ایراد ممکن است در زمان باز و بستهکردن جک در کارگاه خود را نشان دهد.
یکنواختی طول قطعات نیز اهمیت دارد. در سفارشهای تعداد بالا، اختلاف کوچک میان طول جکها میتواند ترازکردن زیرسازی را سختتر کند. به همین دلیل، کنترل طول لولهها پیش از ورود به مراحل بعدی ضروری است.
روی لوله نری سوراخهایی برای قرارگیری پین ایجاد میشود. این سوراخها به کاربر اجازه میدهند ارتفاع جک را بهصورت اولیه تنظیم کند. پس از قراردادن پین، مهره رزوه برای تنظیم دقیقتر ارتفاع استفاده میشود.
در مرحله پانچ، تمیزی محل سوراخها مهم است. پس از ایجاد سوراخ ممکن است پلیسه یا لبههای تیز فلزی باقی بماند. اگر این بخشها برطرف نشوند، امکان گیرکردن لوله نری هنگام حرکت در لوله مادگی یا آسیبدیدن دست کاربر وجود دارد.
پلیسهگیری باید پیش از مونتاژ و رنگکاری انجام شود. هنگام بررسی یک جک، میتوان چند بار لوله نری را حرکت داد و پین را در سوراخها قرار داد تا از روانبودن عملکرد و نبود مانع در مسیر حرکت مطمئن شد.
پس از آمادهشدن لولهها، مجموعه رزوه و مهره روی لوله مادگی نصب میشود. رزوه برای تنظیم نهایی ارتفاع جک کاربرد دارد و باید بدون گیرکردن، لقی غیرعادی یا آسیبدیدگی دندانهها کار کند. عملکرد نامناسب رزوه، ترازکردن جک در زمان اجرا را دشوار میکند.
کفی در پایین لوله مادگی نصب میشود و سرجک در بالای لوله نری قرار میگیرد. در این مرحله، همراستایی اجزا اهمیت زیادی دارد. کفی یا سرجکی که با زاویه نامناسب نصب شده باشد، باعث میشود جک بهدرستی روی بستر یا زیر تیر قرار نگیرد.
انتخاب سرجک نیز باید متناسب با روش اجرای زیرسازی باشد. مدل صلیبی برای نگهداری تیرچه، لوله یا اجزای مشابه بهکار میرود. سرجک ساده، سطح تختتری در اختیار میگذارد و مدل U شکل برای قرارگرفتن تیر درون نشیمن سرجک استفاده میشود. این تفاوتها به معنی برتری مطلق یک مدل نسبت به مدل دیگر نیستند؛ هر مدل باید برای محل استفاده خود انتخاب شود.
کفی، سرجک و محل اتصال مجموعه رزوه به بدنه، از بخشهایی هستند که در فرایند جوشکاری به یکدیگر متصل میشوند. جوش باید پیوسته، یکنواخت و متناسب با محل اتصال باشد. وجود ترک، حفره شدید، اتصال ناقص یا جوش اضافه در محل نامناسب میتواند کیفیت مونتاژ را زیر سؤال ببرد.
همراستایی قطعات در زمان جوشکاری اهمیت دارد. اگر سرجک یا کفی خارج از راستای بدنه جوش شود، حتی با وجود ظاهر مناسب جوش، محصول در اجرا بهدرستی قرار نمیگیرد. به همین دلیل، پس از جوشکاری باید شاقولبودن مجموعه و حرکت آزاد لوله نری کنترل شود.
رنگ ممکن است بعضی ایرادهای ظاهری را کمتر نمایان کند؛ بنابراین بررسی جوش و اتصال قطعات بهتر است پیش از رنگکاری انجام شود. خریدار نیز هنگام تحویل میتواند وضعیت جوشها، راستای سرجک و کفی و عملکرد لولهها را در چند نمونه بررسی کند.
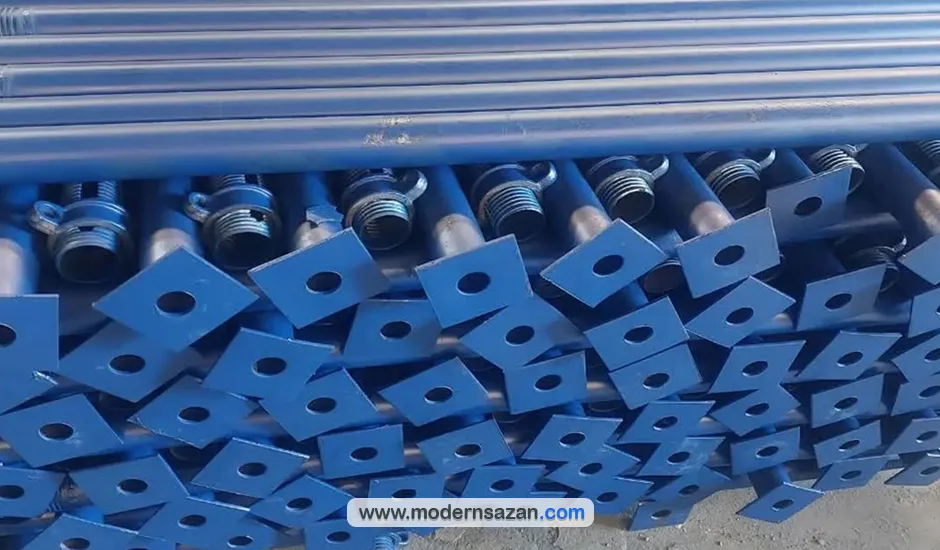
پیش از رنگکاری، جک باید از نظر ابعاد، مونتاژ و عملکرد کنترل شود. تطابق ارتفاع محصول با سفارش، حرکت لوله نری در لوله مادگی، عملکرد رزوه و مهره، وضعیت پین، سالمبودن سوراخها، راستای کفی و سرجک و کیفیت محلهای جوش، از موارد مهم این مرحله هستند.
کنترل کیفیت فقط برای یافتن ایرادهای بزرگ نیست. جزئیاتی مانند باقیماندن پلیسه، حرکت سخت مهره، تابداشتن لوله یا فراموششدن یک قطعه در سفارش نیز باید پیش از تحویل مشخص شوند. در سفارشهای عمده، بررسی چند نمونه از هر مدل و ارتفاع به خریدار کمک میکند تا از هماهنگی بار با پیشفاکتور مطمئن شود.
برای آشنایی با فرایند تولید مستقیم و شرایط سفارش پروژهای، صفحه کارخانه و خط تولید جک سقفی را مشاهده کنید.
پس از تأیید کنترلهای اصلی، رنگکاری انجام میشود. رنگ به محافظت سطحی و ظاهر محصول کمک میکند، اما جایگزین کیفیت لوله، رزوه یا جوش نیست. پیش از رنگکاری، سطح جک باید از آلودگی و برآمدگیهایی که عملکرد قطعات را مختل میکنند پاکسازی شود.
بعد از خشکشدن رنگ، جکها برای بارگیری آماده میشوند. در این مرحله، باید نوع سرجک، ارتفاع، تعداد، پین و مهره رزوه با سفارش تطبیق داده شوند. تفکیک مدلهای مختلف پیش از بارگیری، از اشتباه در تحویل تجهیزات پروژه جلوگیری میکند.
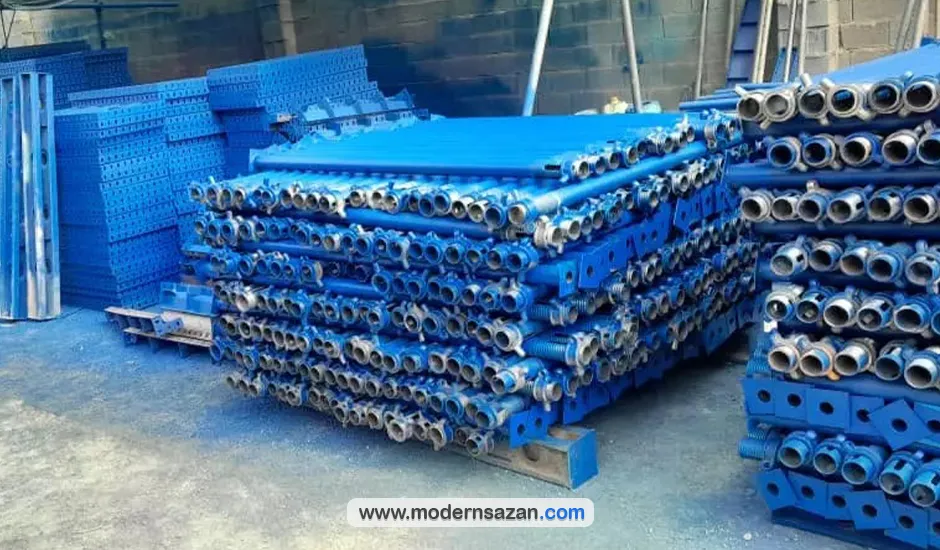
برای بررسی اولیه کیفیت ساخت جک سقفی، این موارد را کنترل کنید:
آشنایی با نحوه ساخت جک سقفی کمک میکند ارزیابی محصول فقط بر پایه ظاهر یا قیمت انجام نشود. در زمان خرید یا تحویل، بررسی چند مورد از این جزئیات میتواند از اختلاف میان مشخصات سفارش و کالای دریافتی جلوگیری کند.


